Una pieza sale fuera de tolerancia al final del turno. El equipo revisa el programa, la herramienta y la sujeción, pero todavía queda una pregunta: ¿qué cambió en la máquina mientras se fabricaba el lote? Si el taller tiene un historial de temperatura, potencia y vibración asociado a cada operación, puede reconstruir lo ocurrido y enfocar la revisión.
Ese es el paso de la captura básica de datos a la toma de decisiones en tiempo real. Los sensores IoT recogen señales de la máquina y un gemelo digital las relaciona con un modelo de su funcionamiento. El taller puede empezar con una máquina, una operación repetitiva y una pregunta concreta, como identificar cuándo empieza a cambiar el comportamiento del husillo. NIST
¿Qué es un gemelo digital y cómo se aplica al mecanizado de alta precisión?
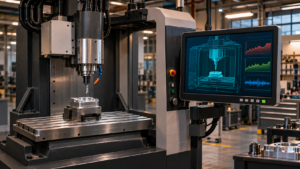
Un gemelo digital de una máquina CNC es una representación virtual que se actualiza con datos de la máquina física. Su alcance depende de la decisión que deba apoyar. Para estudiar el comportamiento del husillo, por ejemplo, el modelo puede relacionar la temperatura y la vibración con la velocidad de giro, la herramienta y la fase del ciclo. El marco ISO 23247 ofrece una referencia para estructurar este tipo de integración en manufactura. NIST
Imagina un taller que fabrica alojamientos con tolerancias estrechas. Si los diámetros medidos empiezan a desplazarse conforme avanza el turno, el equipo puede comparar los resultados de metrología con el historial térmico de la máquina. Si ambos cambian de forma consistente en ciclos comparables, tiene una hipótesis que puede verificar. La medición de las piezas sigue siendo la referencia para comprobar si cumplen la tolerancia. nist.gov
Sensores IoT para medir temperatura, consumo y vibración en motores CNC
El monitoreo IoT industrial puede combinar datos disponibles en el control CNC con señales de sensores externos, según la máquina y el objetivo del proyecto. Antes de incorporar un sensor, conviene revisar qué dato ya entrega el equipo, en qué unidad y con qué frecuencia. NIST
| Variable | Cómo obtenerla | Qué ayuda a revisar |
| Temperatura | Lecturas disponibles en el motor o el husillo, o un sensor externo adecuado al punto de medición. | Cómo evoluciona el calentamiento durante el turno y si coincide con cambios dimensionales. sciencedirect.com |
| Potencia y consumo energético | Lectura de potencia del accionamiento, cuando esté disponible, o medición eléctrica en un punto definido. | La potencia en kW muestra la demanda en un instante. La energía en kWh permite estimar cuánto se consumió durante un ciclo o un lote. 2022 Revision |
| Vibración | Acelerómetro u otro sensor adecuado al husillo y a la señal que se quiere observar. | Cambios en el comportamiento del husillo durante fases comparables y vibraciones que pueden afectar el acabado superficial. sciencedirect.com |
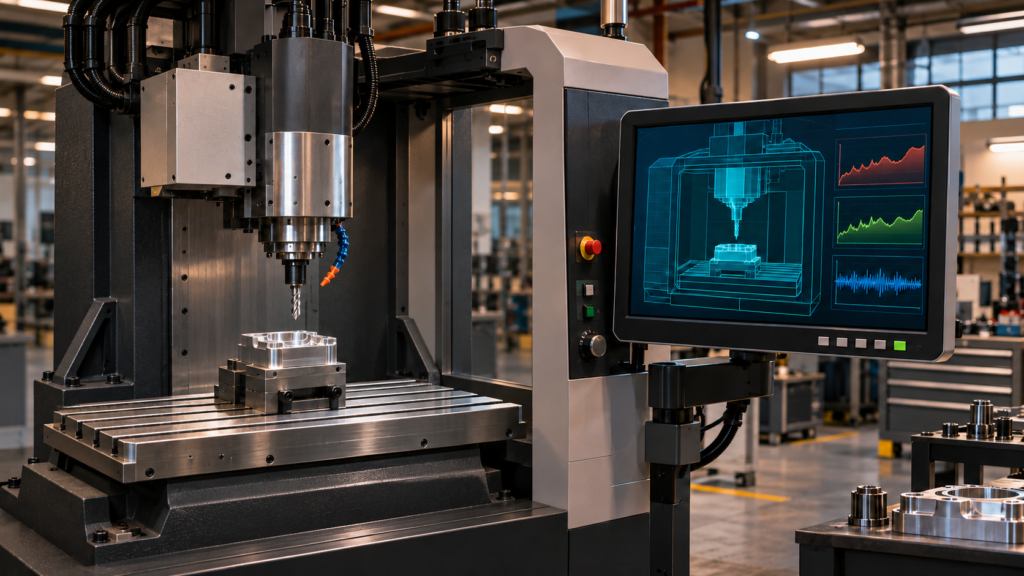
El contexto cambia la lectura. Un aumento de potencia puede coincidir con la entrada de la herramienta al material. Una vibración más alta adquiere otro significado si se repite con la misma herramienta, a las mismas revoluciones y en el mismo tramo del ciclo. Por eso conviene registrar las señales junto con el programa, la operación y la hora de cada lectura. NIST
Guía paso a paso para implementar un piloto en el taller
Paso 1. Elige una máquina y una pregunta
Empieza con un centro de mecanizado que repita una operación con frecuencia. Formula una pregunta que puedas responder con datos, como «¿En qué momento del turno empiezan a variar las dimensiones de esta pieza?». Define también qué resultado usarás para evaluar el piloto, como el tiempo que tarda el equipo en investigar una desviación.
Paso 2. Registra ciclos comparables y establece una referencia
Reúne las señales disponibles y etiqueta cada registro con la máquina, el programa, la herramienta y la fase del ciclo. Usa piezas que hayan pasado la inspección para construir una referencia inicial. Si cambia la herramienta, el material o el tipo de operación, registra ese cambio para que el equipo pueda interpretar las diferencias. NIST
Paso 3. Prueba las alertas con producción y mantenimiento
Define qué desviación merece revisión, quién recibe el aviso y qué debe comprobar primero. Por ejemplo, ante un aumento sostenido de vibración, el aviso puede indicar la máquina, la operación y el momento en que apareció el cambio. Revisa los avisos junto con los resultados de inspección y mantenimiento antes de ampliar el sistema a otra máquina.
Tip Pro. Registra los cambios de herramienta y las intervenciones de mantenimiento en el mismo historial. Así podrás ver si una señal cambió antes o después de la intervención.
Errores comunes que debes evitar
- Instalar sensores antes de definir el problema. Elige las señales a partir de la decisión que necesita tomar el taller.
- Tratar todas las condiciones de corte como equivalentes. Compara ciclos con herramientas, velocidades y operaciones similares.
- Interpretar una alerta como un diagnóstico. Verifica la señal con el historial del proceso y la inspección correspondiente.
- Ampliar el piloto demasiado pronto. Comprueba primero si las alertas son útiles y si el equipo sabe cómo responder.
Conclusión: empezar por una decisión concreta
El camino hacia una Smart Factory empieza con una decisión concreta que el taller pueda mejorar. Primero, registra lo que ocurre en una máquina. Después, relaciona las señales con cada operación y comprueba qué cambios merecen atención. Cuando el equipo pueda usar esa información en su trabajo diario, replica el método en otra máquina o incorpora datos de calidad y mantenimiento. Así, cada etapa de digitalización responde a una necesidad real de producción.
Preguntas frecuentes
¿Cuál es la diferencia entre una simulación CAM y un gemelo digital CNC?
La simulación CAM permite revisar una operación programada, por ejemplo, para comprobar la trayectoria de la herramienta. Un gemelo digital incorpora datos de la máquina física para representar su comportamiento durante la operación o analizar cómo ha cambiado a lo largo del tiempo. NIST
¿Se puede empezar con una máquina CNC antigua?
Sí, si es posible obtener las señales necesarias para el caso de uso. El piloto puede partir de los datos que expone el control o de sensores externos compatibles. El alcance dependerá de la calidad de esas señales y de cuánto contexto puedas registrar. NIST
¿Qué conviene medir primero?
Depende del problema. Si investigas variación dimensional a lo largo del turno, empieza por relacionar temperatura y metrología. Si aparecen marcas periódicas en el acabado, revisa la vibración durante la operación en la que se producen. nist.gov
¿Listo para dar el siguiente paso?
Contacta a Soportec y cuéntanos qué máquina quieres monitorear y qué problema buscas resolver. Ten a mano la marca y el modelo del control CNC, la operación que quieres analizar y los datos que ya registra tu taller. Con esa información puedes definir el alcance de un primer piloto.