En el competitivo entorno manufacturero actual, el costo energético se ha convertido en uno de los factores más determinantes para la rentabilidad de cualquier planta industrial. Con el incremento sostenido en las tarifas eléctricas y la presión por cumplir estándares de sostenibilidad, operar maquinaria ineficiente ya no es solo un problema ambiental, sino una fuga directa de capital que erosiona los márgenes operativos.
En este artículo descubrirás cómo la implementación de variadores de frecuencia (VFD) y sistemas CNC modernos permite transformar el perfil de consumo eléctrico de tu taller o fábrica. Analizaremos los mecanismos técnicos detrás del ahorro energético, compararemos el rendimiento de las arquitecturas tradicionales frente a las tecnologías de última generación y exploraremos cómo calcular la retribución de tu inversión directamente a través de la factura eléctrica.
Comenzaremos explicando el impacto de los variadores de frecuencia en los motores principales y servomotores, luego presentaremos una comparativa técnica detallada entre controles antiguos y modernos, y finalizaremos con estrategias prácticas para acelerar el retorno de inversión, además de responder las preguntas más frecuentes del sector.
¿Cómo ahorran energía los variadores de frecuencia (VFD) en servomotores y motores principales?
Los motores eléctricos representan aproximadamente el 70 % del consumo total de electricidad en la industria manufacturera. Tradicionalmente, estos equipos operan a velocidad constante mediante arranques directos, utilizando válvulas, frenos mecánicos o estranguladores para regular la salida, lo que desperdicia enormes cantidades de energía en forma de calor y fricción.
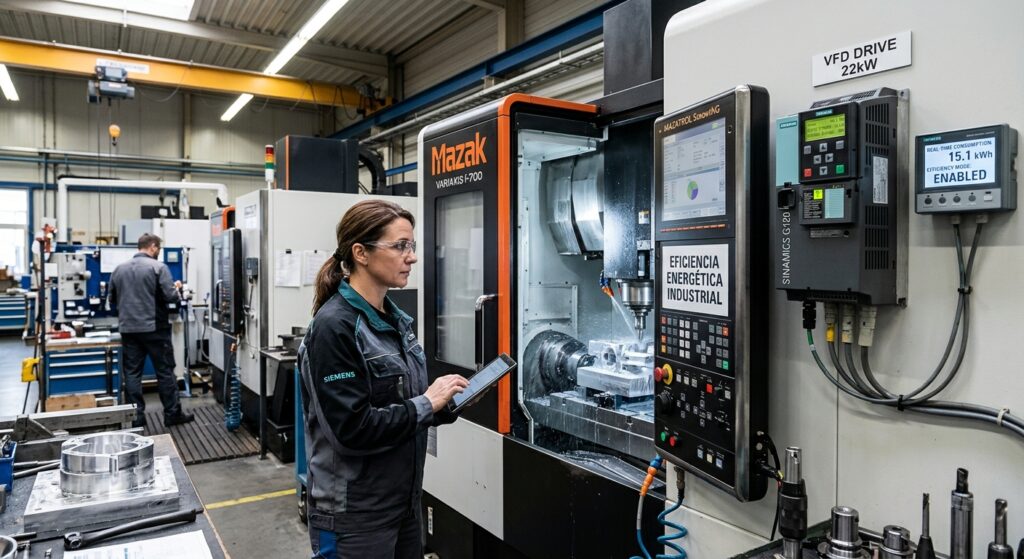
Los variadores de frecuencia (VFD, por sus siglas en inglés) eliminan esta ineficiencia ajustando de manera dinámica la frecuencia y el voltaje suministrados al motor según la demanda real del proceso en cada milisegundo. En el contexto de la maquinaria CNC y los sistemas de accionamiento industrial, su impacto se divide en tres frentes clave:
1. Ajuste dinámico de carga en motores principales (husillos y bombas)
En un centro de mecanizado, el husillo principal y las bombas de refrigeración de alta presión no requieren su máxima potencia durante todo el ciclo de trabajo. De acuerdo con las leyes de afinidad de los motores centrífugos, reducir la velocidad de rotación en apenas un 20 % puede disminuir el consumo energético hasta en un 50 %. El VFD regula las revoluciones por minuto (RPM) con precisión quirúrgica durante operaciones de desbaste, acabado o tiempos muertos entre cortes.
2. Arranques suaves y eliminación de picos de corriente
Los arranques directos tradicionales generan picos de corriente de irrupción (inrush current) que alcanzan entre 6 y 8 veces la corriente nominal del motor. Estos picos no solo provocan un desgaste mecánico prematuro en rodamientos y transmisiones, sino que disparan las penalizaciones por demanda máxima en la factura eléctrica industrial. Un VFD rampa la aceleración de forma controlada, manteniendo la corriente dentro de límites óptimos.
3. Frenado regenerativo en servomotores y ejes de alta dinámica
A diferencia de los motores de inducción convencionales, los servomotores modernos trabajan en lazo cerrado junto con drives inteligentes capaces de gestionar la energía bidireccionalmente. Cuando un eje CNC desacelera bruscamente tras un desplazamiento rápido, el servomotor actúa como un generador. En lugar de disipar esa energía cinética en resistencias de frenado (generando calor excesivo en el gabinete eléctrico), los sistemas regenerativos devuelven esa electricidad al bus de corriente continua (DC bus) para alimentar otros ejes en movimiento o reinyectarla a la red interna de la planta.
💡 Tip Pro: revisa el factor de potencia de tu planta antes de instalar nuevos variadores. Los VFD de última generación incluyen filtros activos de armónicos y corrección automática del factor de potencia, evitando recargos adicionales por energía reactiva en tu recibo de luz.
Comparativa de consumo: Controles CNC antiguos vs. Tecnología Servo de última generación
Actualizar un control CNC o sustituir maquinaria obsoleta por equipos con tecnología servo de última generación supone un salto cuántico en eficiencia operativa. Mientras que los sistemas antiguos mantenían sus componentes energizados al 100 % de forma continua para garantizar respuesta inmediata, las plataformas modernas gestionan la energía bajo demanda.
| Parámetro técnico | Controles CNC antiguos (lazo abierto / motores estándar) | Tecnología servo y CNC de última generación | Impacto en el consumo eléctrico |
| Consumo en modo espera (standby) | Alto; bombas hidráulicas, ventiladores y motores permanecen encendidos constantemente. | Inteligente; modos de hibernación automática apagan periféricos tras segundos de inactividad. | Reducción del 30 % al 45 % en tiempos muertos y cambios de pieza. |
| Gestión de frenado | Disipación térmica mediante resistencias externas; requiere mayor aire acondicionado en gabinetes. | Frenado regenerativo hacia el bus DC compartido o hacia la red eléctrica de la planta. | Ahorro del 15 % al 25 % en ciclos con altas tasas de aceleración/frenado. |
| Precisión y torque a bajas RPM | Pérdida significativa de torque y sobrecalentamiento al operar fuera de la velocidad nominal. | Torque constante desde 0 RPM gracias a retroalimentación por encoders de alta resolución. | Mayor eficiencia mecánica y menor pérdida por efecto Joule (calor). |
| Optimización de trayectorias | Aceleraciones bruscas y paradas completas en esquinas (exact stop), generando picos de carga. | Algoritmos Look-Ahead y control adaptativo que suavizan la velocidad de avance sin perder precisión. | Disminución del 10 % al 20 % en picos de demanda eléctrica por pieza fabricada. |
| Factor de potencia | Suele requerir bancos de capacitores externos para evitar penalizaciones de la compañía eléctrica. | Corrección integrada cercana a 0,98 – 0,99 mediante etapas rectificadoras activas. | Eliminación de multas por bajo factor de potencia y menor corriente aparente. |
Conclusión: la eficiencia energética como palanca financiera
La eficiencia energética ha dejado de ser una iniciativa secundaria para convertirse en una palanca financiera directa en la industria moderna. Implementar variadores de frecuencia y migrar hacia controles CNC con tecnología servo regenerativa permite atacar el problema de raíz: consumir exclusivamente la energía necesaria para transformar la materia prima. Tres estrategias clave para acelerar la retribución de tu inversión (ROI) mediante la factura eléctrica:
- Auditoría y medición por línea de producción: instala analizadores de redes en tus máquinas CNC actuales para identificar cuáles equipos generan mayores picos de demanda y consumo en vacío, priorizando su actualización.
- Aprovechamiento de la regeneración y gestión de standby: configura los parámetros de ahorro energético de los controles modernos para desconectar automáticamente bombas de refrigerante, extractores de neblina y unidades hidráulicas durante las pausas operativas.
- Financiamiento basado en ahorros operativos: al proyectar reducciones globales de entre el 20 % y el 40 % en el consumo eléctrico de la maquinaria intervenida, el flujo de caja liberado mensualmente en la factura eléctrica suele cubrir gran parte de la amortización del equipo en un plazo de 18 a 36 meses.
Invertir en eficiencia energética significa blindar tu planta frente a la volatilidad tarifaria, reducir tu huella de carbono y aumentar la competitividad de cada pieza que sale de tu línea de producción.
Preguntas frecuentes
¿Cuánto porcentaje de ahorro eléctrico real puedo esperar al instalar un variador de frecuencia (VFD)?
Dependiendo del perfil de carga de la máquina, el ahorro suele oscilar entre el 20 % y el 50 %. Las aplicaciones con cargas variables —como husillos con distintos regímenes de corte, bombas de refrigeración y sistemas de extracción— son las que presentan los mayores porcentajes de reducción.
¿Es posible modernizar una máquina CNC antigua (retrofit) para mejorar su eficiencia energética?
Sí. Mediante un proyecto de retrofit eléctrico y de control es posible sustituir los antiguos accionamientos y motores de corriente continua o inducción básica por servomotores modernos, variadores de frecuencia y un control CNC actualizado, logrando mejoras energéticas y de productividad cercanas a las de una máquina nueva por una fracción de su costo.
¿Los variadores de frecuencia generan interferencias eléctricas en otros equipos CNC del taller?
Si se instalan sin las debidas precauciones, los VFD pueden generar distorsión armónica o ruido electromagnético. Sin embargo, utilizando cables apantallados, reactancias de línea y filtros EMC adecuados se garantiza una operación completamente limpia y segura para toda la electrónica sensible de la planta.
¿Listo para dar el siguiente paso?
En Soportec diseñamos e implementamos soluciones de automatización, variadores de frecuencia y actualización de sistemas CNC enfocados en maximizar la eficiencia energética y la productividad de tu planta. Descubre cuánto puedes ahorrar en tu factura eléctrica con un diagnóstico técnico especializado. ¡Contáctanos hoy mismo y optimiza el rendimiento energético de tu industria!